Bant gerginliğinin eşit olmaması
Bandın sağ ve sol tarafındaki gerginlik farkı, hareket sırasında bandın bir yöne doğru ilerlemesine neden olabilir. Ayarın rastgele değiştirilmesi sorunu büyütebilir.
İçerik yüklenirken lütfen kısa bir süre bekleyin.
Konveyör bandının yana doğru ilerlemesi; gerginlik, mil ve rulo hizası, bant bağlantısı, yük dağılımı veya mekanik aşınmayla ilişkili olabilir.
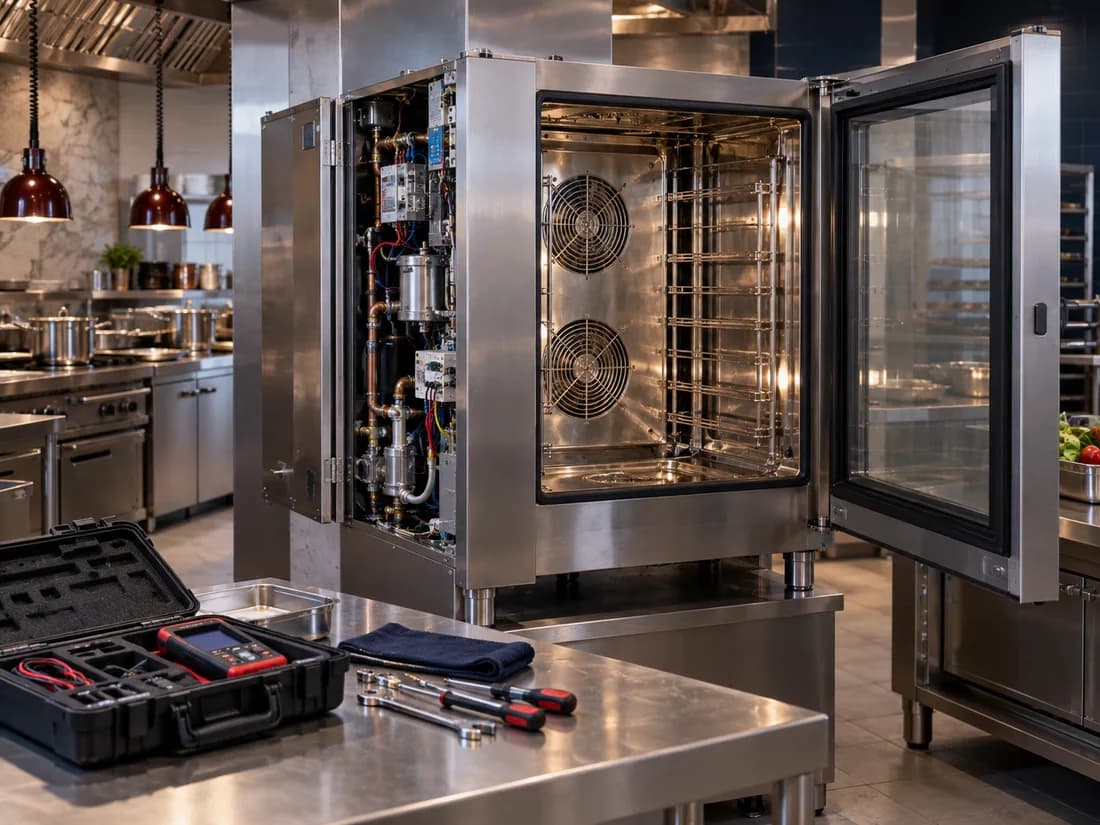
Endüstriyel konveyörlü fırınlarda bant, tahrik ve dönüş milleri arasında belirli bir gerginlikle hareket eder. Sağ ve sol taraftaki küçük bir ayar farkı bile bandın zamanla bir kenara yaklaşmasına neden olabilir.
Bandın her zaman aynı yöne kayması hizalama veya gerginlik sorununa işaret edebilir. Kayma yönünün değişmesi ise rulolardaki boşluk, bant yüzeyindeki hasar veya dengesiz yükle ilişkili olabilir.
Profesyonel pişirme sistemlerine yönelik Sanayi Tipi Fırın Servisi hizmet kapsamımızı ana sayfamızdan inceleyebilirsiniz. Bant gerginliği ölçülmeden ayar noktaları değiştirilmemelidir.
Bandın hangi kenara yaklaştığını, nerede sürttüğünü ve kaymanın boş ya da yüklü çalışmada değişip değişmediğini not edin.
Kayma yalnızca bant gerginliğinden kaynaklanmayabilir. Rulolar, miller, şasi ve yük dağılımı birlikte değerlendirilmelidir.
Bandın sağ ve sol tarafındaki gerginlik farkı, hareket sırasında bandın bir yöne doğru ilerlemesine neden olabilir. Ayarın rastgele değiştirilmesi sorunu büyütebilir.
Tahrik mili, dönüş rulosu veya taşıyıcı ruloların birbirine paralel olmaması bandın merkezden uzaklaşmasına ve kenarlara sürtmesine yol açabilir.
Rulo yüzeyinde biriken yağ, un, hamur veya ürün kalıntıları bandın bir tarafında farklı çap ve sürtünme oluşturarak yana hareket etmesine neden olabilir.
Metal örgü, ek bağlantısı veya bant yüzeyindeki eğilme hareketin dengeli aktarılmasını engelleyebilir. Hasarlı bölüm rulolardan geçerken kayma artabilir.
Ürünlerin sürekli bandın tek tarafına yerleştirilmesi konveyör üzerinde dengesiz yük oluşturabilir ve mevcut hizalama problemini daha belirgin hale getirebilir.
Rulman aşınması, mil eğilmesi veya bağlantı noktalarındaki boşluk ruloların çalışma sırasında konum değiştirmesine ve bandın yana kaymasına neden olabilir.
Bandın merkezde kalması yalnızca gerginliğe değil, bütün millerin, ruloların ve mekanik gövdenin doğru hizalanmasına bağlıdır.
Bandın sağ ve sol tarafındaki gerginlik, üretici ölçüleri ve cihazın çalışma yapısı dikkate alınarak karşılaştırılır.
Tahrik mili, dönüş mili ve bağlantı noktaları paralellik, eğilme, boşluk ve yüzey durumu bakımından kontrol edilir.
Ruloların serbest hareketi, hizası, yüzey temizliği, rulmanları ve bandı eşit biçimde taşıyıp taşımadığı incelenir.
Bant yüzeyi, metal örgü, kenarlar ve ek bağlantısı eğilme, kopma, aşınma ve düzensiz hareket yönünden değerlendirilir.
Cihazın yapısına göre zincir, dişli, kaplin ve redüktör bağlantıları hareketin iki tarafa eşit aktarılması bakımından kontrol edilir.
Konveyör gövdesi, ayaklar, şasi bağlantıları ve cihazın zemindeki dengesi hizalamayı etkileyebilecek şekil değişiklikleri yönünden incelenir.
Kontroller dışarıdan gözlemle sınırlı tutulmalıdır. Gerginlik vidaları, rulolar ve tahrik sistemi kullanıcı tarafından ayarlanmamalıdır.
Bandın sürekli aynı tarafa mı yoksa çalışma sırasında farklı yönlere mi kaydığını gözlemleyin.
Ürünlerin bandın merkezine ve dengeli biçimde yerleştirildiğinden emin olun.
Bandın kenarında görünen ürün kalıntısı veya yabancı cisim bulunup bulunmadığını dışarıdan kontrol edin.
Bandın kenarlara sürttüğü noktayı ve sürtünmenin hangi hızda arttığını not edin.
Bant yüzeyinde eğilme, kopma veya açılmış bağlantı bulunuyorsa cihazı çalıştırmayın.
Metal sürtünmesi, vurma, yoğun titreşim veya yanık kokusu varsa programı yeniden başlatmayın.
Fırının marka ve modeli, bant tipi, kayma yönü, yük durumu, hız ve sürtünme noktası kaydedilir.
Bant gerginliği, miller, rulolar, bağlantılar, tahrik sistemi ve şasi hizası kontrol edilir.
Ayar, onarım veya cihazla uyumlu parça gereksinimi ücret bilgisiyle birlikte kullanıcıya açıklanır.
Onaylanan işlemden sonra bant farklı hız ve uygun yük koşullarında izlenerek merkezdeki hareketi kontrol edilir.
Bant gerginliği, rulo hizası, yük dağılımı ve güvenli kullanım hakkında sık karşılaşılan soruları yanıtladık.
Eşit olmayan bant gerginliği, hizasız miller, kirli veya sıkışan rulolar, bant bağlantısındaki bozulma, dengesiz yük ve rulman boşluğu bandın yana kaymasına neden olabilir.
Kayarak çalışan bant kenarlara sürtebilir, bağlantıları zarar görebilir ve tahrik sistemine ek yük oluşturabilir. Sorun büyümeden cihaz durdurulmalı ve teknik kontrol istenmelidir.
Bant gerginlik ayarının yalnızca bir taraftan değiştirilmesi kaymayı artırabilir veya banda zarar verebilir. Mil paralelliği ve gerginlik ayarı yetkin teknik personel tarafından yapılmalıdır.
Dengesiz yük mevcut bir hizalama veya gerginlik sorununu daha belirgin hale getirebilir. Ürünler cihaz kapasitesine uygun ve bandın üzerine dengeli biçimde yerleştirilmelidir.
Sürekli sürtünme bant kenarlarının aşınmasına, metal parçaların zarar görmesine, motor yükünün artmasına ve sıcak bölgede ek güvenlik riski oluşmasına neden olabilir.
Fırının marka ve modeli, bant tipi, kaydığı yön, kullanılan hız, yük miktarı, sürtünme sesi, görünür hasar ve bulunduğunuz ilçe paylaşılmalıdır.
Hareket, ısıtma, pişirme ve elektronik kontrol sorunlarıyla ilgili diğer yanıtları çözüm rehberimizde bulabilirsiniz.
Bant tamamen durmuşsa motor, redüktör, zincir ve güvenlik sistemiyle ilgili olasılıkları inceleyin.
Rehberi inceleyinMekanik aktarım ve yük sorunlarının aralıklı hareket üzerindeki etkisini inceleyin.
Rehberi inceleyinMotor geri bildirimi ve güvenlik sistemlerinin program akışını nasıl etkileyebileceğini öğrenin.
Rehberi inceleyinFırının marka ve modelini, bant tipini, kayma yönünü, kullanılan hızı, yük durumunu ve sürtünme belirtisini telefon görüşmesinde paylaşabilirsiniz.